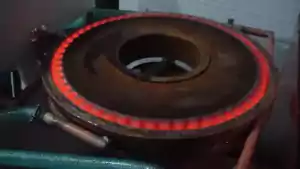
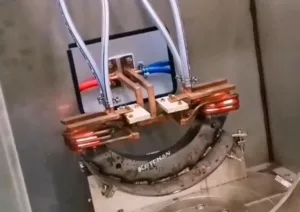
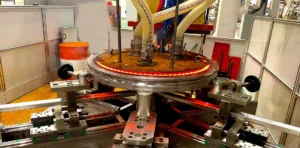
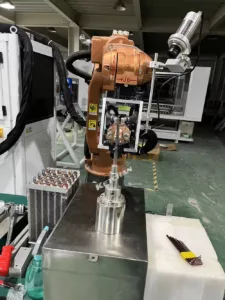
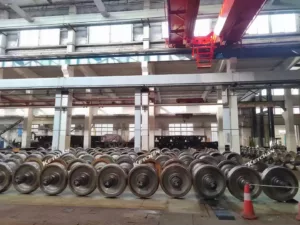
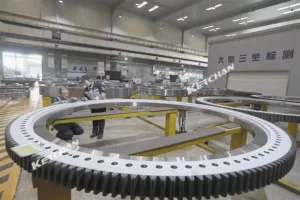
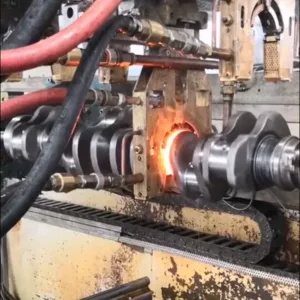
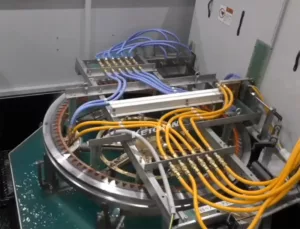
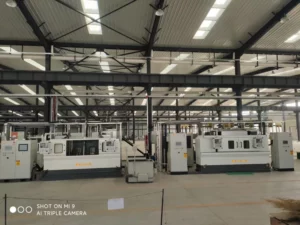
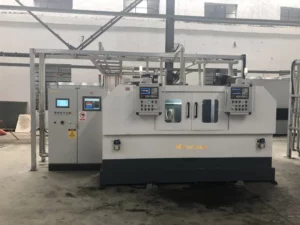
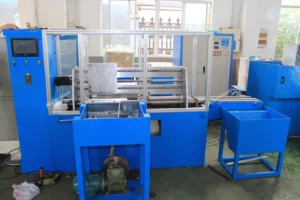
تصلب الحث هي طريقة تبريد تستخدم مبدأ الحث الكهرومغناطيسي لجعل قطعة الشغل تقطع خطوط المجال المغناطيسي في المجال المغناطيسي المتناوب وتوليد تيار مستحث على سطح الأجزاء المعدنية. وفقًا لتأثير الجلد للتيار المتردد ، يتم تسخين سطح الجزء المسخن بسرعة في شكل تيار دوامي ثم تبريد سريع بالحث.
بعد انتهاء عملية التسخين والتبريد في آلة التسخين الحثي ، تتميز الأجزاء المعدنية بصلابة سطحية عالية، بينما يحافظ لبها على مرونة ومتانة جيدتين، مع حساسية منخفضة للتشقق، مما يُحسّن بشكل كبير من مقاومة الصدمات، وقوة التحمل، ومقاومة التآكل. ونظرًا لقصر مدة التسخين، وانخفاض أكسدة سطح الأجزاء، وانخفاض معدل إزالة الكربون، فإن نسبة رفض الأجزاء منخفضة جدًا مقارنةً بالمعالجات الحرارية الأخرى. كما أن اختيار ملف التسخين الحثي المناسب يلعب دورًا هامًا في مجال المعالجة الحرارية الحثية للمعادن. وتتميز هذه العملية بسهولة التشغيل، مما يُتيح إمكانية الميكنة والأتمتة، ويرفع الإنتاجية.
لماذا تستخدم عملية التصلب التعريفي؟
تصلب الحث هي عملية يتم فيها إنشاء تيارات إيدي في قطعة العمل المعدنية عن طريق الحث الكهرومغناطيسي ويتم تسخين قطعة العمل. بالمقارنة مع تكنولوجيا تسخين المعادن الشائعة ، فإن تقنية التصلب بالحث لها المزايا التالية:
صلابة سطح قطعة العمل المعدنية عالية. صلابة سطح قطعة العمل المقواة بالتسخين بالحث بالتردد العالي والمتوسط هي 2 ~ 3 HRC أعلى من التبريد العادي. تم تحسين صلابة تأثير المعدن وقوة التعب ومقاومة التآكل بشكل كبير. يمكن إطالة عمر خدمة قطعة العمل المعدنية بشكل كبير عن طريق التبريد بالحث.
قطعة العمل المعدنية ليست تسخينًا متكاملًا ، لذلك مع تصلب الحث ، يكون التشوه الكلي لقطعة العمل صغيرًا.
وقت تسخين قطعة العمل المعدنية قصير ، وكمية نزع الكربنة بأكسدة السطح أقل.
يعمل مصدر التسخين على سطح قطعة العمل المعدنية ، وسرعة وكفاءة التسخين عالية.
هيكل معدات تصلب الحث أكثر إحكاما من معدات التسخين بالحث المعدني العادي وسهل التشغيل.
تحقق آلات التقسية بالحث معالجة ميكانيكية وتلقائية للمعالجة الحرارية ، مما يوفر تكاليف العمالة.
يمكن أيضًا استخدام تقنية تصلب الحث في تصلب السطح في التسخين بالاختراق والمعالجة الحرارية الكيميائية.
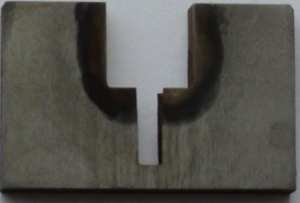
قطعة عمل معدنية تظهر الطبقة المتصلبة بعد التصلب بالحث
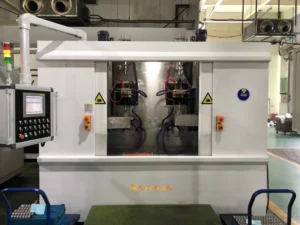
الشركات المصنعة لمعدات التسخين بالحث الحديث ، جزء كبير من القدرة على القيام بمجموعات كاملة من معدات تصلب الحث ومشروع تسليم المفتاح ، المستخدم من أجل تقصير دورة الإنتاج ، وتجنبها بسبب أقسام التوريد المتعددة في عملية التصحيح غير متناغم ، وأمراض التصحيح الطويلة مثل الوقت. أصبح توريد المعدات الكاملة والمشاريع الجاهزة وسيلة للمنافسة لمصنعي المعدات.
بصفتنا إحدى الشركات الرائدة في تصنيع أنظمة التصليد بالحث في الصين، فقد ساعدنا آلاف مصانع المعالجة الحرارية في إيجاد حلول مناسبة للتصليد بالحث. لذا، ولضمان اختيار نظام التصليد بالحث الأمثل، يُرجى تزويدنا برسومات أجزاء التصليد، ومواصفات المواد، والصلابة المطلوبة، وعمق التصليد، وسنقدم لكم اقتراحات فنية متعلقة بنظام التصليد بالحث مع عروض الأسعار. شكرًا.
تتميز عملية التصلب بالحث بعدة طرق تسخين وجميعها تحتوي على قطع عمل تسخين مناسبة.
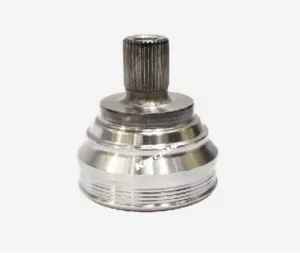
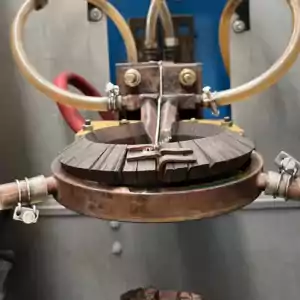
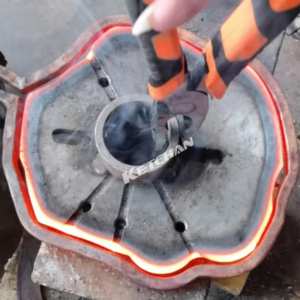
طريقة تصلب التسخين بالحث لمرة واحدة: التسخين بالحث لمرة واحدة أو التسخين التعريفي المتزامن هو أكثر طرق التصلب بالحث شيوعًا. عندما تستخدم هذه الطريقة أنبوبين مستطيلين يحيطان بسطح قطعة العمل للتسخين الدوراني ، يُطلق عليها تقليديًا اللقطة الواحدة. تتمثل ميزة طريقة التسخين التعريفي هذه في إكمال جميع وظائف تسخين مساحة سطح قطعة العمل في وقت واحد. لذلك ، فإن تشغيلها بسيط ، والإنتاجية عالية ، وهي مناسبة لتسخين مساحة قطعة العمل ليست كبيرة جدًا. لتسخين قطعة العمل ذات المساحة الكبيرة بشكل خاص ، استخدم طريقة التسخين لمرة واحدة ، فهي تتطلب طاقة كبيرة وتكلفة استثمار عالية. الأمثلة الأكثر شيوعًا لتصلب التسخين بالحث لمرة واحدة هي التروس ذات المعامل الصغير والمتوسط ، وقضبان الغلاف على شكل جرس CVJ ، والمجاري المائية الداخلية ، وعجلات الناقل ، وعجلات الدعم ، ودبابيس الزنبرك الورقي ، والسحابات ، ونهايات الصمامات ، وأقواس ذراع الصمام المتأرجح ، إلخ. .
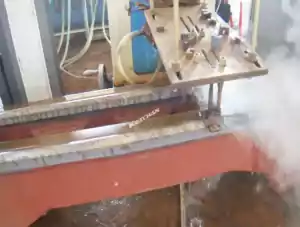
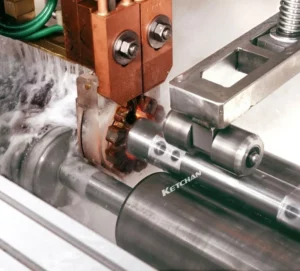
طريقة المسح التعريفي تصلب: عندما تكون مساحة تسخين قطعة العمل كبيرة ، ويكون مصدر طاقة التسخين بالحث صغيرًا ، غالبًا ما يتم استخدام هذه الطريقة. في هذه المرحلة ، تشير منطقة التسخين المحسوبة S إلى المنطقة التي تحتويها حلقة الحث. لذلك ، مع نفس كثافة الطاقة ، تكون الطاقة المطلوبة لآلة التسخين بالحث صغيرة ، وتكلفة الاستثمار في معدات تصلب الحث التنافسي منخفضة ، ومناسبة لإنتاج تصلب الحث للدفعة الصغيرة ، والأمثلة النموذجية هي قضيب المكبس بقطر كبير ، واللفائف المموجة ، واللف ، والزيت خط أنابيب ، قضيب مصاصة ، سكة حديدية ، سكة توجيه أداة الآلة وما إلى ذلك.
طريقة التبريد بالتسخين التعريفي لمرة واحدة: الأمثلة النموذجية هي التصلب الحثي لأعمدة الكامات المتعددة ، في كل مرة يتم فيها تسخين حدبة واحدة أو أكثر ، بعد الانتهاء من التبريد التعريفي هذا ، وتسخين جزء كام آخر ، يمكن أيضًا تضمين التروس في هذه الفئة.
طريقة تصلب المسح التعريفي الفرعي: الأمثلة النموذجية هي أعمدة تأرجح الصمام أو التصلب التحريضي بأعمدة متغيرة السرعة ، حيث يتم مسح أجزاء متعددة من العمود للتبريد بالحث ، وقد تكون عروض التبريد مختلفة ، وقد يتم أيضًا تضمين تبريد الأسنان بمسح الأسنان في هذه الفئة.
التسخين بالحث والتصلب في السائل: تصلب الحث في السائل ، يعني أن ملف الحث وسطح تسخين قطعة العمل مغموران في سائل التصلب بالحث ، ويتم تسخينه ، نظرًا لأن كثافة طاقة سطح التسخين أكبر من معدل تبريد سائل التبريد المحيط. لذلك ، يسخن السطح بسرعة. عندما يتم إيقاف تشغيل المحرِّض ، يتم تقوية سطح قطعة العمل بسبب امتصاص الحرارة لنواة قطعة العمل وتبريد سائل التصلب. هذه الطريقة مناسبة بشكل عام لقطع العمل الفولاذية التي تتطلب معدل تبريد أقل خطورة. عندما يتم وضع قطعة العمل في الهواء ويتم إيقاف تشغيل ملف الحث ، يتم امتصاص حرارة السطح بواسطة مركز قطعة العمل. عندما يكون معدل تبريد السطح المسخن أكبر من معدل التبريد الحرج ، فإن قطعة العمل تكون صلبة ، وهو ما يشبه التبريد في السائل.