

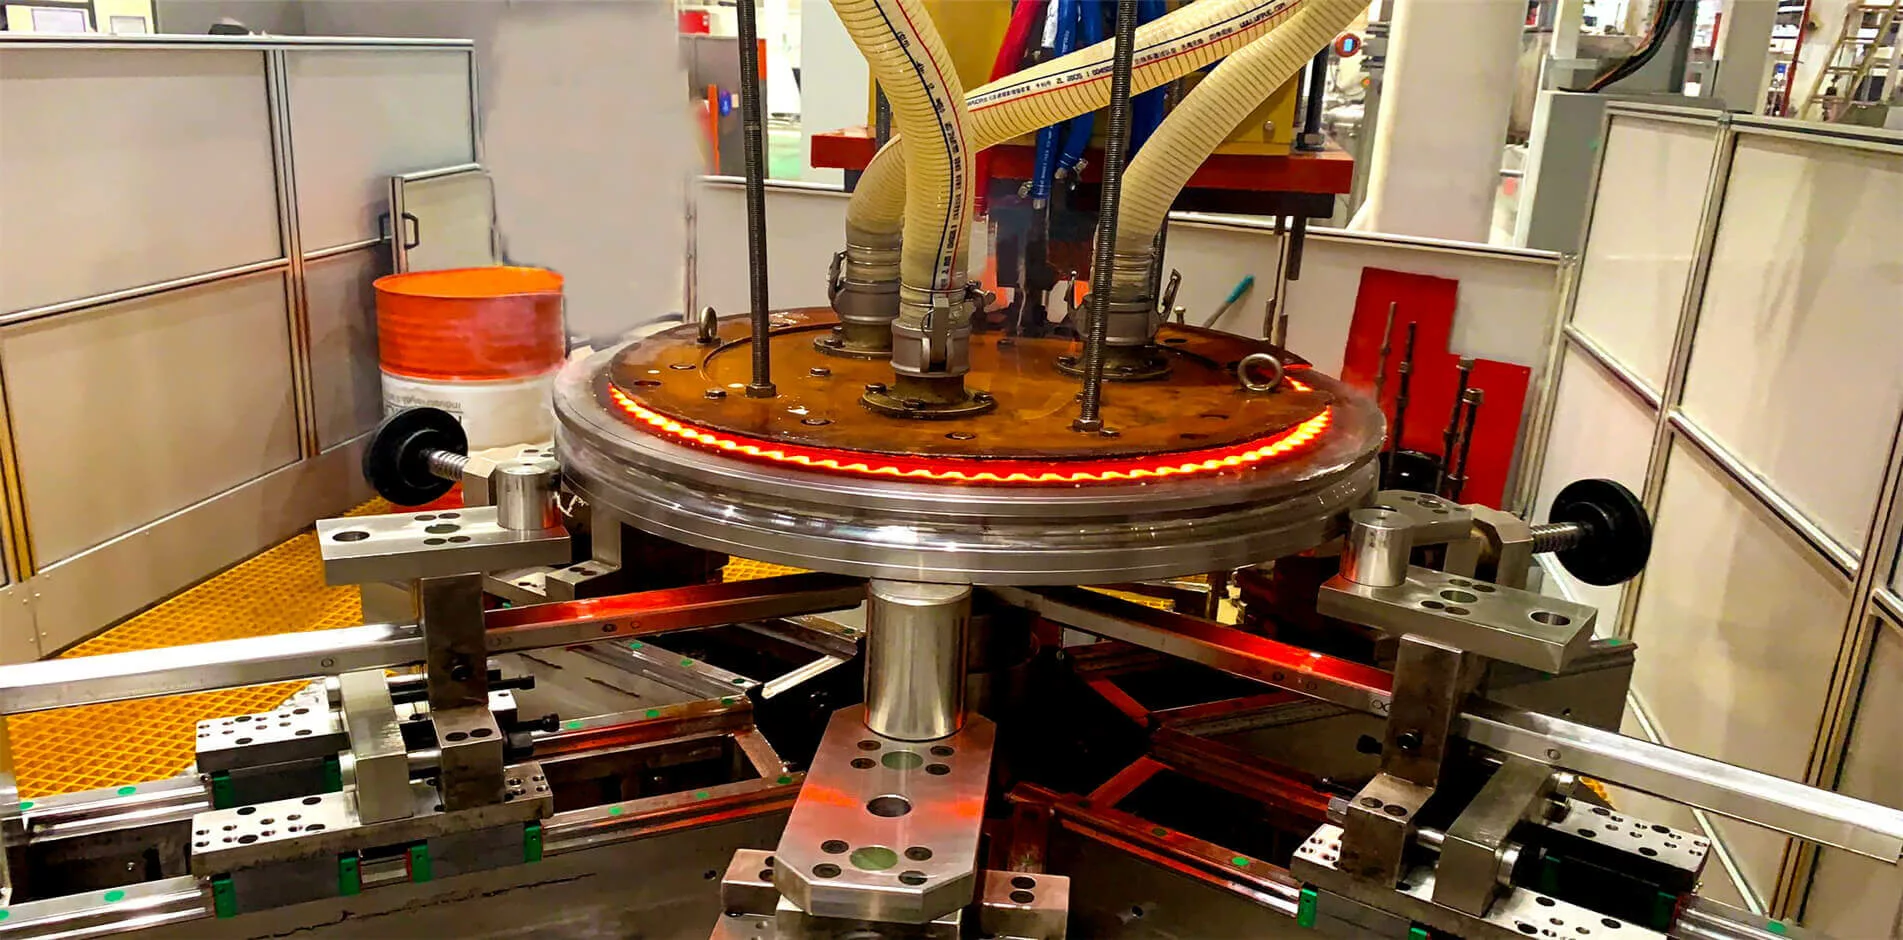
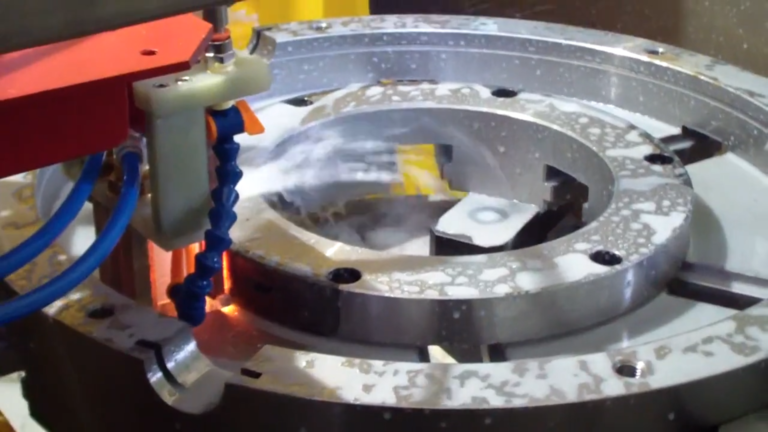
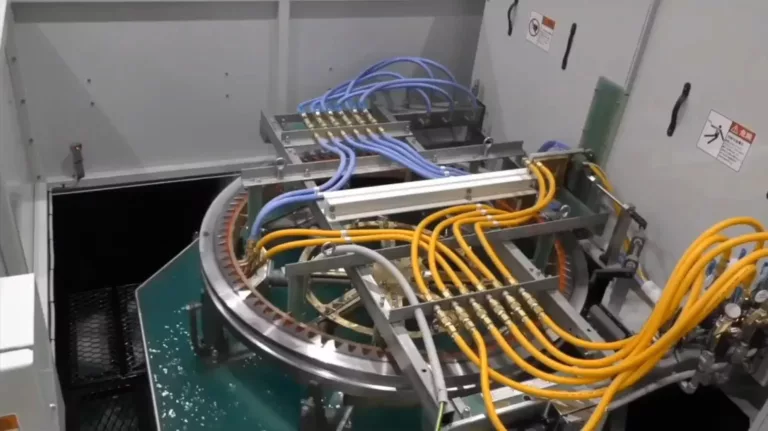
التصلب التعريفي هو نوع من تصلب السطح حيث يتم تسخين جزء معدني بواسطة مجال مغناطيسي متناوب ثم إخماده (تبريده بسرعة). يخضع المعدن المروى لعملية تحول مارتينسيت ، مما يزيد من صلابة وهشاشة الجزء. يستخدم التصلب التعريفي لتصلب مناطق جزء أو تجميع انتقائي دون التأثير على خصائص الجزء ككل. التصلب التعريفي هو عملية شائعة لتحسين مقاومة التآكل ، وصلابة السطح ، وعمر إجهاد المكونات الفولاذية مثل الأعمدة ، والتروس ، والينابيع ، والختم.
كيفية تحديد تردد التصلب التعريفي؟
يعتمد تردد التسخين لآلة التصلب بالحث على عدة عوامل ، مثل حجم وشكل قطعة العمل ، وعمق التسخين المطلوب ونمطه ، ومعدل الإنتاج ، وتكلفة الجهاز وحجمه. بشكل عام ، تنتج الترددات الأعلى أعماق تسخين ضحلة وأنماط حرارة موحدة ، ولكنها تتطلب أيضًا مزيدًا من الطاقة وقد تسبب المزيد من القوى الكهروديناميكية والضوضاء الصوتية. تنتج الترددات المنخفضة أعماق تسخين أعمق وأنماط حرارة أقل انتظامًا ، ولكنها تتطلب أيضًا طاقة أقل وقد تسبب قوى ديناميكية كهربائية أقل وضوضاء صوتية.
في عملية التصليد بالحث ، تُقسّم الترددات إلى مجموعتين: التردد المتوسط (MF) والتردد الراديوي (RF). يتراوح نطاق التردد المتوسط عادةً بين 3 و50 كيلوهرتز، بينما يتراوح نطاق التردد الراديوي بين 100 و400 كيلوهرتز. يُناسب التردد المتوسط تسخين القطع الكبيرة والمتوسطة الحجم ذات طبقات التصليد العميقة، بينما يُناسب التردد الراديوي تسخين القطع الصغيرة والرقيقة ذات طبقات التصليد الضحلة. فيما يلي بعض الأمثلة على تطبيقات التصليد بالحث وتردداتها النموذجية:
- تصلب محيط التروس: 3-10 كيلو هرتز
- تصلب سطح الأعمدة: 10-30 كيلو هرتز
- تصلب السطح للأجزاء الصغيرة: 100-400 كيلو هرتز
- اللحام بالحث بالنحاس لقطع العمل المعدنية: 100-400 كيلو هرتز
- الذوبان التعريفي لكميات صغيرة من المعدن: 100-400 كيلو هرتز 13
لتحديد أفضل مزيج من التردد والطاقة والوقت لتحسين عملية تصلب الحث ، يجب إجراء تحليل مفصل باستخدام محاكاة الكمبيوتر أو الاختبار التجريبي.