ما هو التسخين بالحث الكهرومغناطيسي في طلاء البراميل؟
في آلات طلاء ولصق الأسطوانات - المستخدمة في تغليف المنسوجات، وربط الأقمشة غير المنسوجة، ومعالجة المطاط، وتحويل الورق المتخصص - تُعدّ الأسطوانة المركزية المُسخّنة (وتُسمى أيضًا أسطوانة التسخين أو أسطوانة التقويم) جوهر العملية. يجب أن تحافظ على درجة حرارة سطح دقيقة وموحدة لإذابة المواد اللاصقة أو تنشيطها أو معالجتها أثناء مرور المادة فوقها أو حولها تحت تأثير الشد.
يستبدل التسخين بالحث الكهرومغناطيسي طرق تسخين الأسطوانات التقليدية (البخار، الزيت الحراري، أنابيب التسخين المقاوم) بتوليد الحرارة مباشرةً داخل غلاف الأسطوانة نفسه عبر الحث الكهرومغناطيسي. يقوم ملف حث مصمم خصيصًا - مثبت بالقرب من السطح الخارجي للأسطوانة أو داخل غلاف مفتوح حولها - بتحفيز تيارات دوامية في مادة الأسطوانة الموصلة، والتي تتحول إلى حرارة من خلال الفقد المقاوم (تسخين جول). لا توجد سوائل وسيطة لنقل الحرارة، ولا بنية تحتية للغلاية، ولا يوجد تأخر حراري بين مصدر الحرارة وسطح الأسطوانة.
الفيزياء: لماذا يسخن الحث الطبول بفعالية كبيرة
إن فهم الفيزياء يوضح لماذا لا يعتبر الحث مجرد طريقة تسخين بديلة، بل هو طريقة متفوقة بشكل أساسي للأسطوانات الدوارة ذات القطر الكبير في تطبيقات الطلاء.
قانون فاراداي وتوليد التيارات الدوامية
عند مرور تيار متردد عبر ملف الحث، فإنه يُولّد مجالًا مغناطيسيًا متغيرًا مع الزمن. ووفقًا لقانون فاراداي للحث الكهرومغناطيسي، يُحفّز هذا التدفق المتغير جهدًا كهربائيًا، وبالتالي تيارًا كهربائيًا، في أي مادة موصلة يخترقها. في أسطوانة من الفولاذ أو الحديد الزهر، تدور هذه التيارات الدوامية المُستحثة في حلقات مغلقة داخل جدار الأسطوانة، ووفقًا لقانون جول ( P = I²R )، فإنها تُبدد الطاقة على شكل حرارة.
مزايا التسخين بالحث مقارنة بالطرق التقليدية
- كفاءة الطاقة أعلى بنسبة 30-50%
لا يوجد فقدان للحرارة عبر الأنابيب أو السوائل أو الإشعاع إلى المحيط. يتم توليد الطاقة داخل جدار الأسطوانة نفسه.
- تجانس درجة الحرارة ≤ ±1 درجة مئوية
يؤدي التنشيط المتسق للمادة اللاصقة على كامل عرض الأسطوانة إلى القضاء على فراغات الربط ورفض المنتج.
- تسخين سريع واستجابة فورية
من بدء التشغيل البارد إلى درجة حرارة التشغيل خلال 3-8 دقائق. استجابة فورية لتغييرات نقطة الضبط - أمر بالغ الأهمية عند تغيير أنظمة اللصق.
- لا توجد مخاطر من الزيوت الحرارية أو البخار
يزيل صيانة الغلايات، ومخاطر البخار عالي الضغط، وتلوث المواد اللاصقة أو الركيزة بتسرب الزيت.
- نطاق درجة حرارة واسعة
يمكن تحقيق درجات حرارة تتراوح من 80 درجة مئوية إلى 400 درجة مئوية، مما يغطي المواد اللاصقة المنصهرة الساخنة من نوع EVA، والبولي يوريثان التفاعلي، والمواد اللاصقة الهندسية ذات درجات الحرارة العالية في منصة واحدة.
- صيانة منخفضة
لا توجد موانع تسرب دوارة، ولا سائل ناقل للحرارة يتلف أو يحتاج إلى استبدال. الملف ثابت؛ الأسطوانة فقط هي التي تدور.
| معامل | التدفئة التعريفي | تسخين البخار | زيت حراري | أنابيب المقاومة |
|---|---|---|---|---|
| سرعة التسخين | سريع جداً (3-8 دقائق) | معتدل | معتدل | بطيء |
| مؤقت. التوحيد | ± ±1 درجة مئوية | ±3–8 درجة مئوية | ±2–5 درجة مئوية | ±5–15 درجة مئوية |
| كفاءة الطاقة | 90–95 ٪ | 55–70 ٪ | 60–75 ٪ | 65–80 ٪ |
| درجة الحرارة القصوى | 400 درجة مئوية + | ~ 180 درجة مئوية | ~ 320 درجة مئوية | ~ 300 درجة مئوية |
| مخاطر التلوث | بدون سلوفان | مكثف | تسرب الزيت | بدون سلوفان |
| تكلفة البنية التحتية | منخفض (للطاقة فقط) | درجة حرارة عالية (للغلاية) | وحدة التدفئة (عالية) | منخفض |
| دقة درجة الحرارة | PID / ±0.5 درجة مئوية | محدود الضغط | معتدل | معتدل |
تطبيقات الصناعة والتوصيات
- تغليف المنسوجات والبطانة الداخلية
يُعدّ تغليف الأقمشة الخارجية المنسوجة والمحبوكة بطبقات لاصقة قابلة للانصهار باستخدام مواد لاصقة ذائبة ساخنة من أكثر التطبيقات استخدامًا في أسطوانات التسخين بالحث. نطاق درجة حرارة المعالجة للمواد اللاصقة الذائبة الساخنة من البولي أميد والبوليستر (130-160 درجة مئوية) ضيق، وكان عدم انتظام درجة الحرارة عبر عرض الأسطوانة (1.8-3.6 متر) سببًا رئيسيًا لعيوب اللصق (بقع باردة، تشققات). يُعالج التسخين بالحث هذه المشكلة مباشرةً بفضل توحيد درجة الحرارة بدقة ±1 درجة مئوية أو أقل.
- الربط والتغليف غير المنسوج
تتطلب المواد المركبة غير المنسوجة المستخدمة في التطبيقات الطبية، والنظافة، والترشيح، والمنسوجات الأرضية، عملية لصق رقائقي بسرعات تصل إلى 300 متر/دقيقة. عند هذه السرعات، يجب أن تستجيب الأسطوانة فورًا لتغيرات درجة الحرارة. تحافظ أنظمة التحكم بالحث ذات أوقات استجابة PID التي تقل عن 0.5 ثانية على ثبات الترابط، وهو ما لا تستطيع أنظمة الزيت الحراري - بكتلتها الحرارية وتأخرها - تحقيقه.
- تصنيع ألواح وأحزمة المطاط
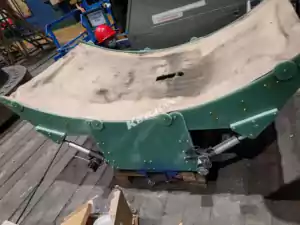
يبدو أن التطبيق الظاهر في هذه الصور هو عملية درفلة صفائح المطاط أو ربط المطاط بالأقمشة. يُعد التسخين بالحث مناسبًا بشكل خاص هنا للأسباب التالية: (أ) حساسية مركبات المطاط للتسخين الموضعي الزائد الذي يُسبب الفلكنة المبكرة أو الاحتراق؛ (ب) نطاق التشغيل الواسع (80-300 درجة مئوية) الذي يُغطي كلاً من التسخين المسبق للمطاط غير المفلكن وتنشيط المواد اللاصقة القائمة على المطاط؛ (ج) عدم استخدام الزيت الحراري يمنع تلوث مركب المطاط، وهو أمر بالغ الأهمية لجودة المنتجات المطاطية الملامسة للأغذية أو الصيدلانية.
- تشريب ألياف الكربون المسبق وألياف المركب
تُستخدم بكرات التسخين بالحث، التي تعمل عند درجة حرارة تتراوح بين 180 و280 درجة مئوية، في خطوط إنتاج الألياف البلاستيكية الحرارية لصهر الراتنج ودمجه في حزم من الألياف. ويُعدّ الجمع بين دقة درجة الحرارة وسرعة الاستجابة والتشغيل الخالي من التلوث أمراً بالغ الأهمية في صناعة المواد المركبة المستخدمة في صناعة الطيران والفضاء والهياكل.
- طلاء ورقي متخصص وبطانات فصل سيليكونية
تتطلب طبقات السيليكون العازلة، التي تُعالج على أسطوانات ساخنة، درجة حرارة سطح ثابتة لتحقيق كثافة تشابك متجانسة. تؤدي المناطق ذات درجة الحرارة المنخفضة إلى ظهور بقع لزجة، بينما تؤدي درجات الحرارة المرتفعة إلى اصفرار أو فشل الالتصاق. أصبح التسخين بالحثّ معيارًا شائعًا في خطوط إنتاج بطانات الفصل الجديدة.