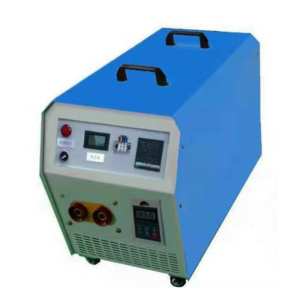
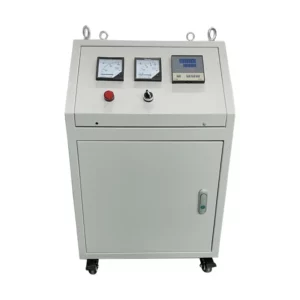
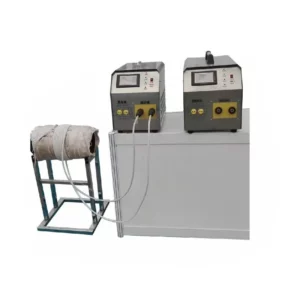
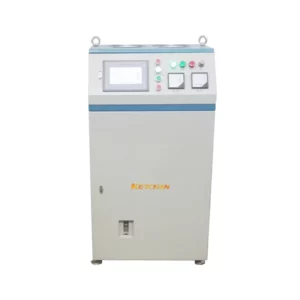
يعد التسخين بالحث فعالاً للغاية في تصحيح اللحامات الفولاذية، وخاصة في معالجة تشوهات اللحام والإجهادات المتبقية. وإليك كيفية عمله:
- التسخين المسبق:يتم تسخين المنطقة المحيطة باللحام مسبقًا باستخدام التسخين الحثي إلى درجة حرارة معينة. يساعد هذا في تقليل معدل تبريد بركة اللحام ويقلل من خطر التشقق بسبب البرودة.
- تخفيف التوتر:تعمل المعالجة الحرارية بعد اللحام (PWHT) على تخفيف الضغوط المتبقية في اللحام والمنطقة المتأثرة بالحرارة. وهذا يحسن من الصلابة ويقلل من خطر الكسر الهش.
- تصحيح التشويه:يتم استخدام التسخين الموضعي لتصحيح التشوهات عن طريق إنشاء ضغوط محلية عالية تعمل على إعادة المكون إلى شكله أثناء تبريده.
يوفر التسخين بالحث العديد من المزايا، بما في ذلك اتساق أكبر في التسخين، ووقت أسرع للوصول إلى درجة الحرارة المطلوبة، وسهولة الاستخدام، وتحسين السلامة مقارنة بالطرق التقليدية.
التصحيح الحراري لحامات السكك الحديدية
المعالجة الحرارية لتخفيف الضغط على اللحامات في خطوط الأنابيب بعد اللحام
التسخين المسبق للحام المستقيم لألواح الصلب الجسرية، سمك 30 إلى 90 مم، 260 درجة مئوية
التسخين المسبق لحام محيط الأنبوب، 300 درجة مئوية
التسخين المسبق لحامات الشرائح لهياكل الصلب لجسور السكك الحديدية، درجة الحرارة 120 درجة مئوية
التسخين المسبق للصفائح الفولاذية بالحث قبل اللحام
ترتيب حزام التسخين الحثي للتسخين المسبق لحام الهيكل الفولاذي
تصحيح اللحام والمعالجة الحرارية للهياكل الفولاذية
التسخين الحثي المتحرك لتصحيح اللحامات في السفن والهياكل الفولاذية
سخان حثي متحرك لتصحيح اللحامات في السفن والهياكل الفولاذية (2)
سخان حثي متحرك لتصحيح اللحامات في السفن والهياكل الفولاذية (1)
سخان حثي متحرك للمعالجة الحرارية لألواح السفن ولحامات الهياكل الفولاذية (2)
سخان حثي متحرك للمعالجة الحرارية لألواح السفن ولحامات الهياكل الفولاذية (1)
تصحيح لحام ألواح السفن 2
تصحيح لحام ألواح السفن 1